
丝杆升降机螺距与传动速度的关联及选型逻辑
2026-09-21
在工业直线传动领域,丝杆升降机凭借结构紧凑、自锁性强、负载稳定的优势,广泛应用于物料升降、设备调平、精密推送等各类工况。多数用户在设备选型与调试时,多聚焦于负载吨位、减速比与电机功率,却常常忽略螺距这一核心参数。事实上,螺距是决定丝杆升降机传动速度、运行精度与承载稳定性的关键变量,其数值大小与设备传动速度呈直接线性关联,同时也会间接影响设备的工况适配性。本文结合传动原理,深度解析螺距与传动速度的核心关系,同时补充实操中的选型要点,打破大众对丝杆速度参数的片面认知。
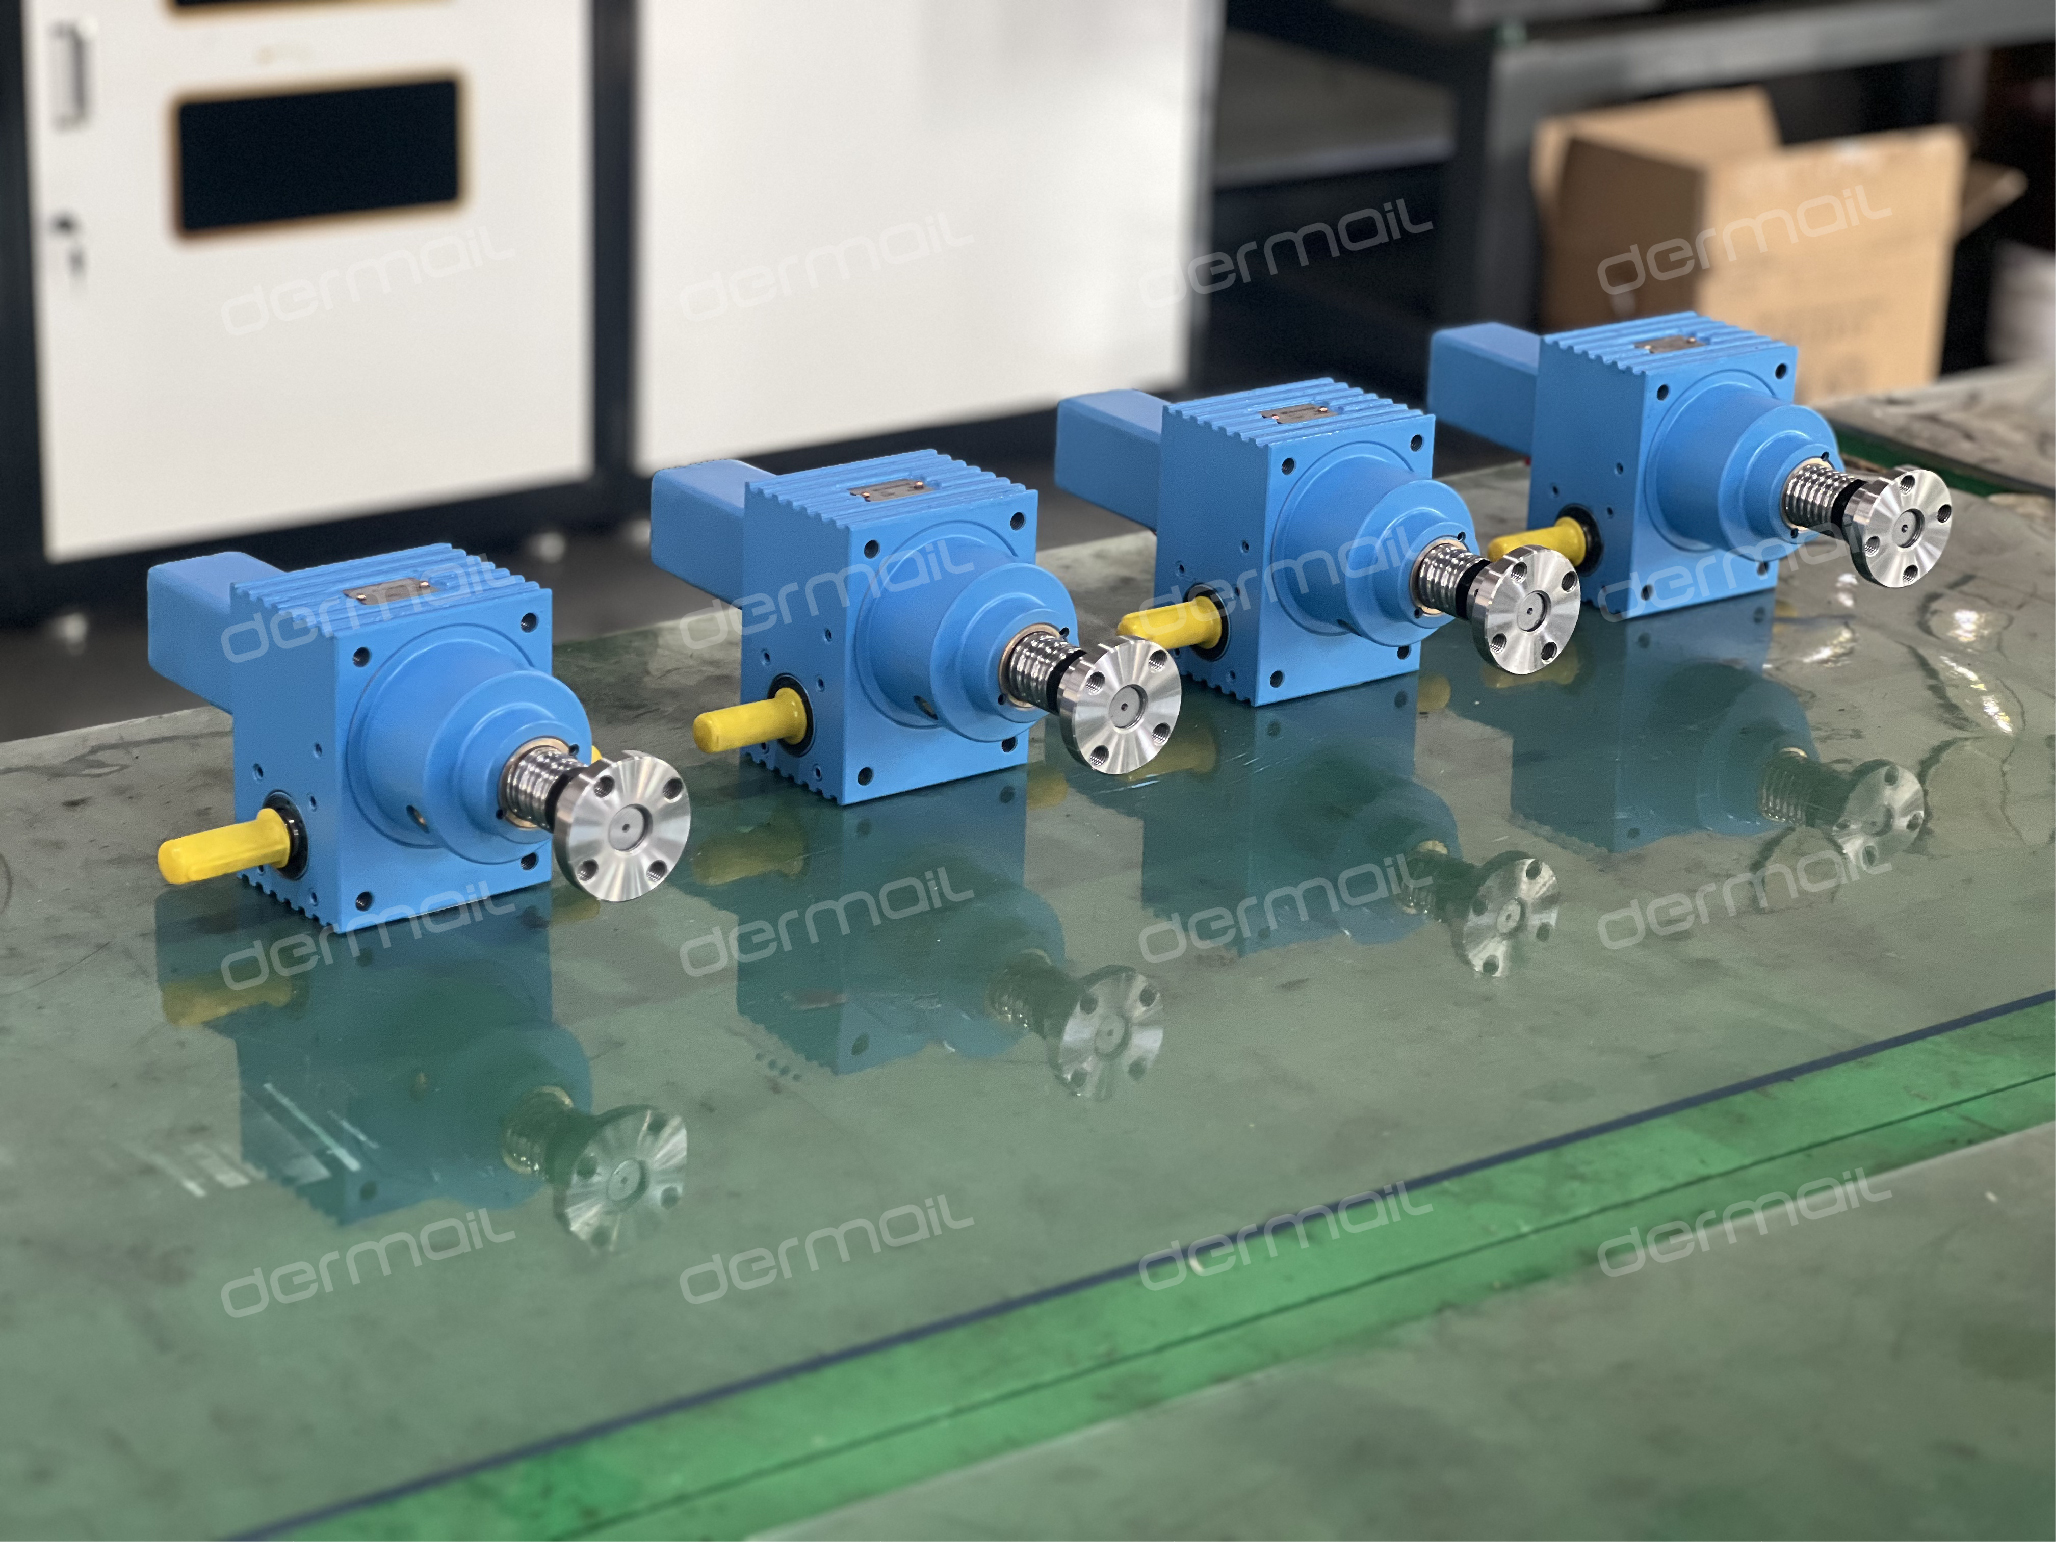
首先明确丝杆螺距的核心定义,区别于行业易混淆的导程概念,规避选型误差。螺距指丝杆相邻两个螺纹牙型上,对应两点之间的轴向距离,单位为毫米;而导程是丝杆旋转一周的轴向移动距离,单头丝杆的螺距与导程数值相等,工业常用的普通丝杆升降机多为单头螺纹结构,因此常规工况下可直接通过螺距计算传动速度,这也是行业通用计算标准的核心前提。简单来说,在设备转速恒定的前提下,螺距直接决定了丝杆每旋转一圈的升降行程,是传动速度的核心基准参数。丝杆升降机的传动速度并非由螺距单一决定,而是由电机输入转速、蜗轮蜗杆减速比、丝杆螺距三者协同作用,核心计算公式为:升降传动速度=电机输入转速÷设备减速比×丝杆螺距。从公式可以清晰看出,在电机转速、减速机速比固定的工况下,传动速度与螺距呈正比例线性关系,螺距越大,丝杆单圈移动距离越长,设备直线传动速度越快;反之,小螺距丝杆的传动速度更平缓稳定。这一核心规律,是设备选型、速度调试的核心依据。
结合工业常用机型举例说明,更直观体现二者关联。以工业通用SWL2.5T丝杆升降机为例,该机型标配螺距6mm,适配4级普通电机,额定输入转速1450r/min。在快速速比6:1的工况下,设备传动速度为1450÷6×6=1450mm/min;切换为慢速速比24:1时,传动速度降至1450÷24×6≈362.5mm/min。若更换8mm大螺距丝杆,保持电机转速与速比不变,快速工况速度可提升至1450÷6×8≈1933mm/min,速度提升超30%。由此可见,无需更换电机、更改减速结构,仅调整丝杆螺距,即可实现传动速度的精准调节,这也是螺距的核心应用价值。
需要重点强调的是,螺距与传动速度的适配并非越大越好,二者的搭配存在明确的工况取舍逻辑,这也是区别于普通网络科普的核心实操要点。大螺距丝杆可实现高速传动,适配物料快速升降、高频输送等效率优先工况,但弊端十分明显:相同扭矩下,螺距越大,设备轴向推力越小,传动精度、自锁性能会轻微下降,高速运行时的震动与噪音也会略有提升,不适用于精密调平、重载稳压、低速微调场景。反观小螺距丝杆,在同等转速下传动速度更低,升降动作平缓匀速,设备运行稳定性极强,自锁效果优异,能够有效规避高速传动的抖动、偏移问题。同时小螺距丝杆的定位精度更高,可实现毫米级精准微调,完美适配模具调平、精密设备对位、实验室精密升降等精度优先工况。但短板在于传动效率偏低,无法满足大批量、高频率的快速作业需求,过度减小螺距还会造成动力冗余、能耗浪费。
在实际设备调试与选型中,很多故障与工况不匹配问题,均源于螺距与速度的不合理搭配。部分用户为追求作业效率,盲目选用大螺距高速丝杆,在重载精密工况下出现升降偏移、定位不准、丝杆磨损加速等问题;也有用户在批量输送工况选用小螺距丝杆,导致作业效率低下,无法满足生产线节拍要求。因此,螺距与传动速度的匹配,必须结合负载重量、精度要求、作业节拍、运行行程多维度考量,而非单一追求高速或稳定。除此之外,长期运行中的参数衰减也会影响二者的匹配效果。丝杆长期磨损会导致螺纹间隙增大,同等螺距参数下,实际传动速度会出现轻微偏差,高速工况下偏差会进一步放大。因此大螺距高速丝杆需定期检查螺纹磨损情况,及时润滑维护;小螺距精密丝杆则需做好防尘防护,避免杂质磨损螺纹,保障速度与精度的稳定性。
综上,丝杠升降机的螺距与传动速度呈稳定线性正比关系,是调控设备传动效率的核心参数。螺距选型的核心逻辑,是实现速度、精度、负载、稳定性的动态平衡:高速低效工况优选大螺距,低速精密工况适配小螺距。精准掌握二者的关联规律,既能最大化发挥设备性能、提升作业效率,又能规避选型失误引发的设备故障,延长丝杆升降机的使用寿命,为工业直线传动工况提供精准、稳定、高效的解决方案。