
丝杆升降机收到货后的全维度检验流程
2026-09-28
丝杆升降机作为工业精密传动与重载升降的核心设备,广泛应用于自动化设备、工装调平、冶金、仓储升降等关键工况,其出厂质量直接决定后续设备运行稳定性、精度及使用寿命。多数企业在采购到货后,常存在检验流程简化、检测维度单一的问题,仅简单核对外观和数量,忽略参数匹配、空载性能、密封精度等关键检测环节,极易导致不合格设备投入装机,引发卡顿、漏油、负载偏差、定位失准等故障,增加设备运维成本与生产安全隐患。为规范验收标准、把控设备入库质量,本文结合工业实操场景,梳理一套全维度、标准化的丝杆升降机入厂检验流程,覆盖到货核验、静态检测、动态测试、资料归档全环节,适配各类常规及精密型丝杆升降机验收工作。
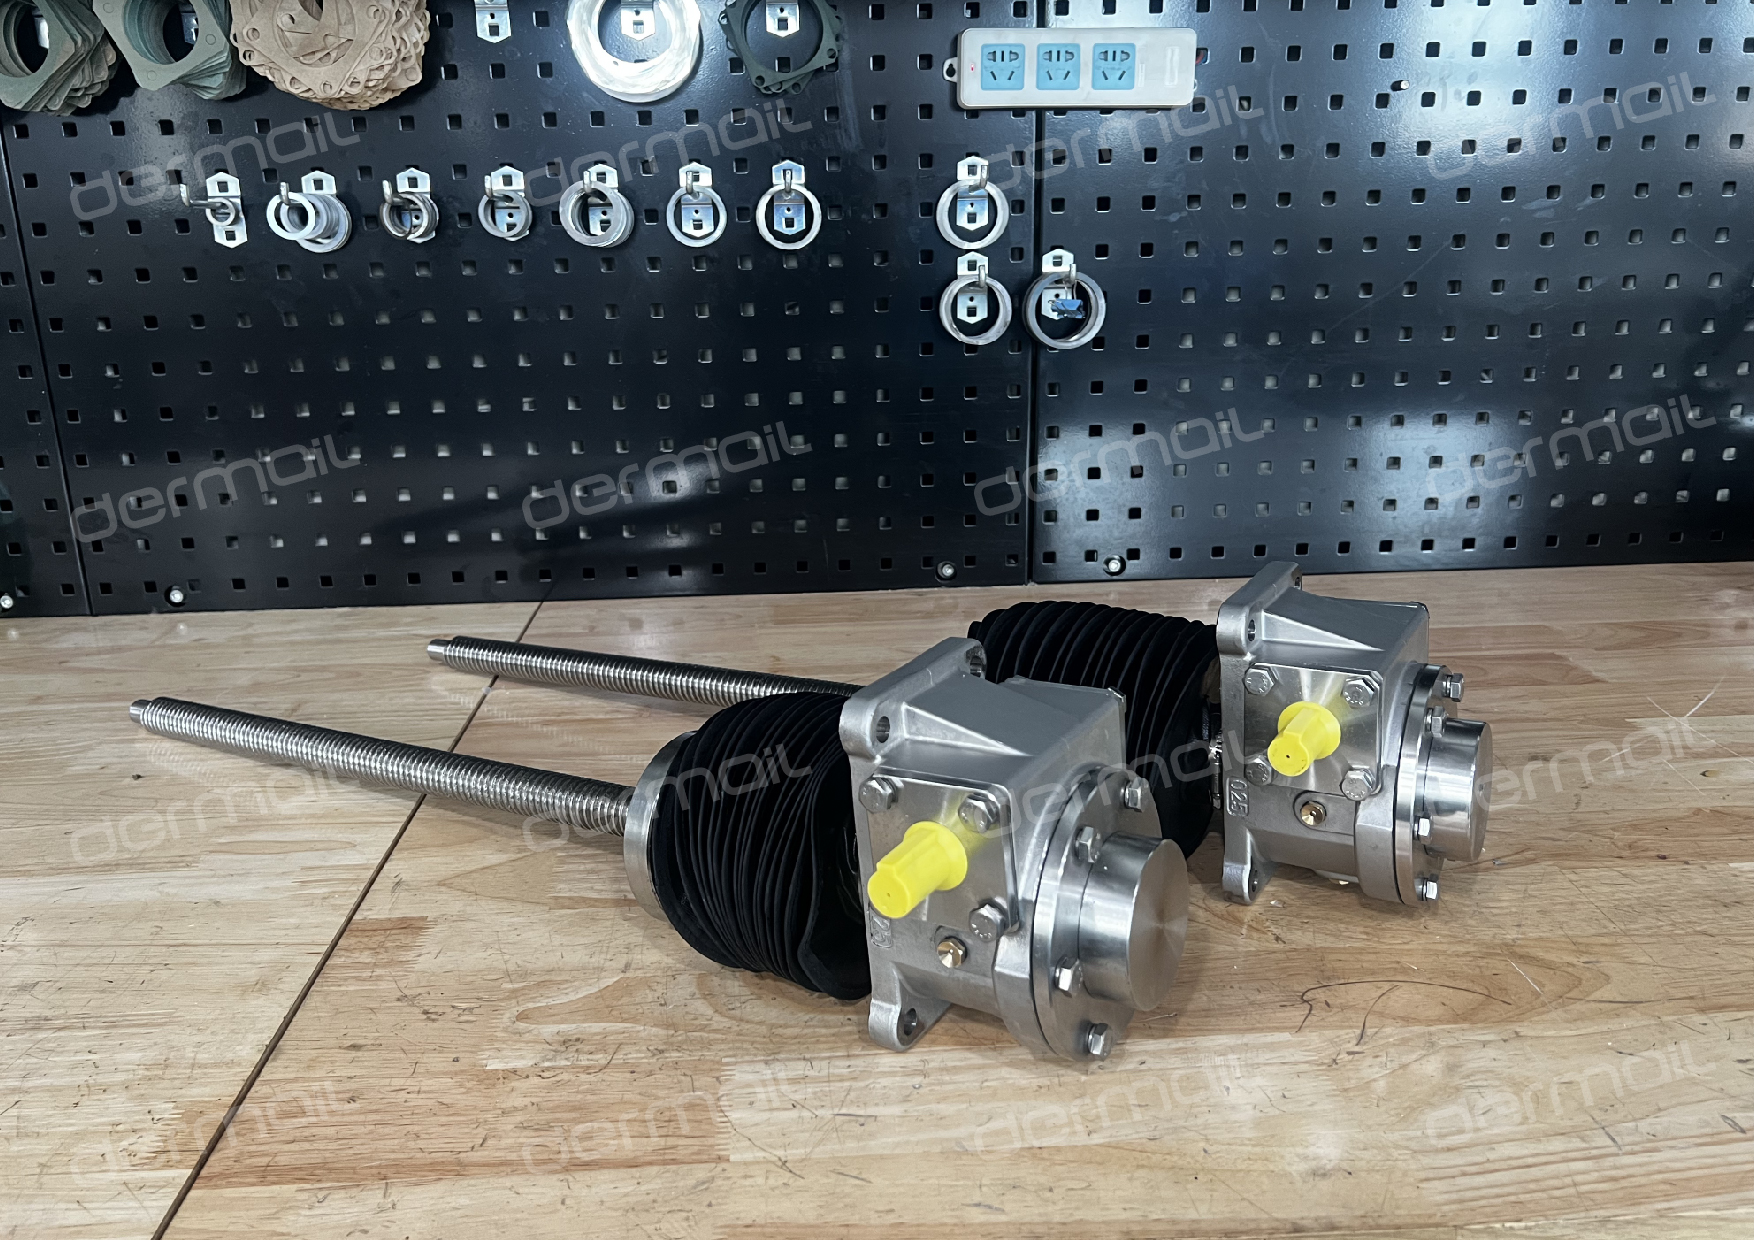
丝杆升降机到货验收第一步为到货前置核验,也是杜绝错发、漏发、运输损坏的基础环节。设备到货后,验收人员需第一时间核对送货单、采购合同、产品合格证三大资料,逐一确认设备型号、额定负载、减速比、丝杆螺距、安装形式等核心参数,确保与采购需求完全匹配,杜绝型号不符、参数错配问题。同时检查设备外包装及木质包装箱完整性,查看是否存在挤压变形、破损、浸水、磕碰痕迹,重点关注箱体边角、封口处等易损位置。开箱过程需规范操作,禁止暴力拆解,开箱后初步清点主机、丝杆、法兰、螺栓、防尘套等标配配件数量,同步核对随机附带的说明书、检测报告、质保凭证,做好到货基础记录,对运输过程中出现的外观破损、配件缺失问题第一时间拍照留证,对接供应商报备处理。
完成前置核验后,开展静态外观与结构细节检测,聚焦设备做工质量与装配精度。首先检测机身壳体,蜗轮蜗杆壳体、底座不得存在砂眼、裂纹、变形、锈蚀等工艺缺陷,壳体表面喷漆均匀饱满,无脱落、流挂、划痕问题,工业级升降机壳体公差需符合行业标准,底座安装平面平整无翘曲,保障后续安装贴合度。其次重点检测丝杆本体,丝杆螺纹表面需光滑均匀,无毛刺、磕碰、压痕、锈蚀、变形等问题,螺纹牙型完整无缺损,用手匀速转动丝杆,感受螺纹咬合顺滑度,无卡顿、卡滞、松动现象。同时检查密封结构,油封、密封圈安装到位,无偏移、破损、老化问题,油孔、螺塞密封严实,杜绝后续漏油隐患;观察丝杆防尘结构,防尘套完好无损,贴合紧密,可有效阻挡粉尘、杂质侵入传动结构。
静态检测合格后,进行核心尺寸与参数校准检测,这是保障设备工况适配性的关键步骤。验收人员需借助卡尺、水平仪、卷尺等专业工具,精准测量关键尺寸,核对安装中心距、法兰外径、丝杆行程、安装孔位间距等参数,确保尺寸误差在行业允许公差范围内,避免因尺寸偏差导致无法正常装机。同时对照产品铭牌参数,复核额定载重、输入转速、传动效率、自锁性能等核心指标,区分普通型、精密型、快速型升降机的参数差异。针对带自锁功能的丝杆升降机,需静态核验自锁性能,将丝杆升降至任意行程位置,撤除外力后观察丝杆是否出现自行下滑、偏移现象,合格设备需保持绝对锁止状态,无松动位移。
尺寸参数核验无误后,开展空载与负载试运行动态检测,全方位验证设备传动性能。首先进行空载测试,将升降机平稳固定在测试台架,接入适配电源,低速启动设备,控制丝杆全程往复升降运行3至5次。运行过程中全程观察设备状态,正常设备运行平稳、无异常抖动、异响、震动,丝杆升降匀速顺畅,无卡顿、窜动、偏移问题,启停响应灵敏,无迟滞、空转现象。同时检测升降行程限位功能,确认限位开关动作精准,可有效实现行程保护,无超程失效问题。空载测试达标后,根据设备额定负载进行轻载模拟测试,加载额定负载30%至50%的配重,重复往复升降运行,观察设备承重运行状态,检测机身有无异常发热、漏油、异响,丝杆传动无偏移、卡顿,负载运行稳定性达标即为合格。
最后完成瑕疵复检、清洁整理与资料归档入库。针对检测过程中发现的轻微划痕、小瑕疵、参数偏差等问题,详细记录在验收报告单中,区分合格、待整改、不合格设备,对不合格设备及时隔离、拍照取证,联系供应商退换货或返修。验收合格的设备,需清理表面灰尘、油污,检查内部润滑油油量是否充足,不足则补充适配型号的润滑油,做好设备防护包裹,放置于干燥通风的仓储区域。同时整理所有验收资料,包括采购单据、合格证、检测记录、试运行报告、质保文件等,统一归档留存,建立设备入库台账,标注设备型号、验收时间、合格状态、质保期限,为后续装机使用、运维检修提供数据支撑。
整套全维度入厂检验流程,从源头把控丝杠升降机的产品质量,规避劣质设备装机带来的生产故障与安全风险。区别于简易抽检模式,全流程验收可精准排查工艺缺陷、参数错配、性能隐患、运输损伤等各类问题,有效保障设备适配工况需求,提升设备运行稳定性与使用寿命,为企业自动化生产线、精密工装设备的稳定运行筑牢基础。如果您还有其他关于丝杆升降机的问题,可以随时联系我们德迈传动,我们的技术人员将竭诚为您服务。