
丝杆升降机多台联动系统基准点校准技术要点
2026-09-29
在大型工业升降平台、重载顶升工装、大型模具开合等工况中,单台丝杆升降机已无法满足大跨度、大负载的作业需求,多台丝杆升降机联动同步系统成为主流配置。多机同步运行的核心保障,不仅依赖变频同步控制程序与机械传动精度,更取决于统一基准原点的精准校准。多数同步偏差、台面倾斜、负载偏载、设备憋劲故障,并非是设备硬件损坏或程序参数错误,而是各升降机原点基准不统一、校准不规范导致。本文结合现场实操经验,详解多台丝杆升降机同步系统基准原点的校准逻辑、流程及质控要点。
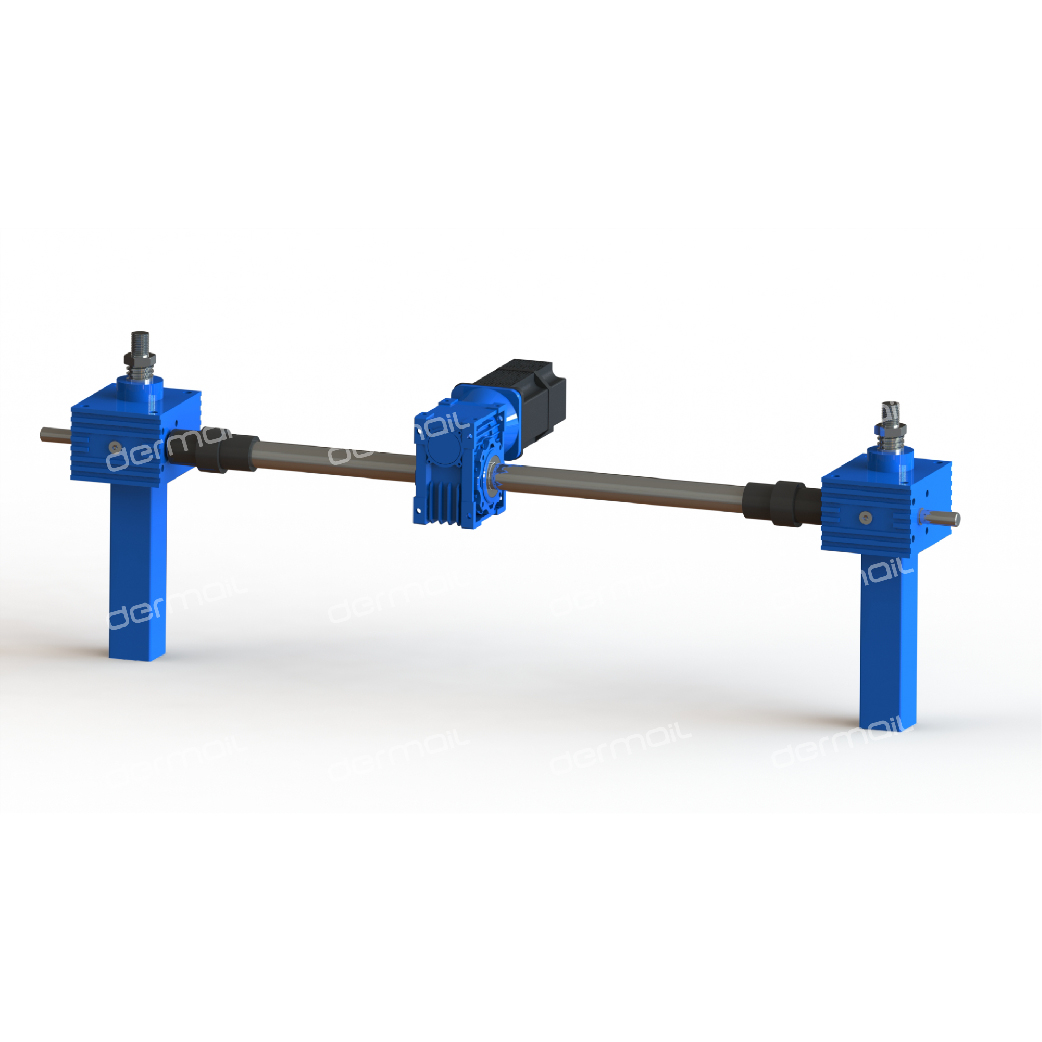
首先需明确基准原点校准的核心意义与偏差成因。多机同步系统的运行逻辑是控制器以统一原点为零位基准,输出同等行程、同等转速指令,实现多机同步升降。在长期运行、设备拆装、维保更换部件、重载震动等工况下,每台升降机的机械零位会产生微量偏移,编码器脉冲零点、机械止点零点会出现数据偏差。若忽略原点校准,系统会出现“指令同步、实际不同步”的问题,小幅偏差会导致平台轻微倾斜、运行异响,长期累积偏差会造成丝杆偏磨、轴承过载、机身变形,严重时会出现顶升卡顿、台面倾覆等安全隐患。不同于单机原点校准,多机校准的核心是消除个体机械误差,建立唯一、统一、等效的系统基准零位。
校准前期准备工作是保障校准精度的基础,需严格落实工况与设备检查。第一,停机断电核验,锁定设备机械状态,确保所有升降机处于空载状态,拆除偏心负载、工装夹具,避免负载应力影响校准精度。第二,检查机械结构,逐一排查各升降机丝杆、蜗轮蜗杆、联轴器、传动链条无松动、无旷量,防尘罩、密封件完好,杜绝机械间隙导致的校准误差。第三,确认电控系统正常,控制器、编码器、限位传感器信号稳定,无报警故障、无信号延迟,保证数据传输精准。第四,准备百分表、水平仪、测距尺等精密测量工具,搭建统一测量基准面,为精准校准提供硬件支撑。
规范化分步校准流程是消除同步偏差的关键,采用“先机械找平、后电控归零、整机联动核验”的实操方案。第一步,机械粗校准,手动点动单台升降机,将所有设备升降端调整至肉眼基本平齐的位置,借助高精度水平仪校正承载台面水平度,初步消除大幅高度差,锁定机械大致零位。第二步,基准机选定,在多机系统中选取传动精度最高、磨损最小、运行最稳定的升降机作为主基准机,以其机械原点和电控零点为系统唯一基准,其余设备全部跟随基准机校准,杜绝多基准混乱问题。第三步,单机精准微调,保持基准机零位锁定,逐一调整从动升降机,通过点动微调、编码器脉冲修正、机械限位微调三种方式,让从动机升降端面高度、水平度、行程零点与基准机完全重合。
校准完成后需开展精度核验与参数固化,避免校准成果流失。静态核验阶段,锁定系统零位,静置设备十分钟,观察各机无位移偏差,使用百分表检测各升降点位高度差,确保同步误差控制在行业允许的精密范围内。动态核验阶段,设置低速、中速、高速三档运行模式,控制设备全程升降运行,观察运行过程无顿挫、无倾斜、无偏差累积,全程同步状态稳定。核验达标后,及时固化电控参数,锁定编码器零点数据、限位参数、同步补偿参数,关闭参数修改权限,防止误操作改动校准数据。同时标记机械零位刻度,便于后续维保快速复核校准状态。
最后需落实常态化校准维护机制。设备首次安装调试、大修拆装部件、长期停机重启后,必须完成全套原点校准;日常运维中,每季度开展一次零点复核校准,重载、高频运行工况需缩短至每月核验。同时规避常见校准误区,禁止直接套用旧参数、禁止带负载校准、仅电控归零不校正机械偏差等错误操作,从根源保障多机同步系统运行精度与稳定性。
综上,基准原点校准是多台丝杆升降机同步系统稳定运行的核心工艺,兼顾机械精度与电控数据统一性。标准化的校准流程与常态化复核维护,可有效解决同步偏差问题,降低设备磨损与故障概率,大幅提升工业升降设备的运行稳定性与作业安全性。